圆柱电芯 PACK 广泛应用于储能、电动工具、两轮车等领域,焊点数量多、排布密集,点焊一致性直接决定电池组内阻、循环寿命与安全性能。自动点焊机替代人工焊接,核心价值就是稳定控制每一个焊点,避免虚焊、炸点、电芯过热损伤。选型不能只看最大电流与价格,要结合电芯规格、镍带材料、产能规划、产线对接需求综合评估,下面从几个核心维度梳理选型要点。
首先要匹配焊接电源类型与工艺能力,这是决定焊接品质的根基。圆柱电池点焊主流为晶体管逆变电源,相比老式电容储能、交流变压器电源,电流闭环控制精度更高,支持单脉冲、双脉冲模式。双脉冲先预熔破除镍片与电芯表面氧化层,再主脉冲成型焊核,对来料表面状态波动适应性更强,更适合批量稳定生产。选型时重点确认电流输出范围、电流波动精度、脉冲时间分辨率;镍带常用 0.08–0.3mm 纯镍或镀镍钢带,厚镍带需要更大瞬时电流,电源余量要预留充足,不要长期满负荷运行。电流、压力、焊接时间是点焊三要素,三者联动,优秀机型支持伺服压力闭环,区别于普通气缸机头,伺服压力不受气压波动影响,压力可精细调节,防止压力不稳产生飞溅、压伤电芯顶盖。
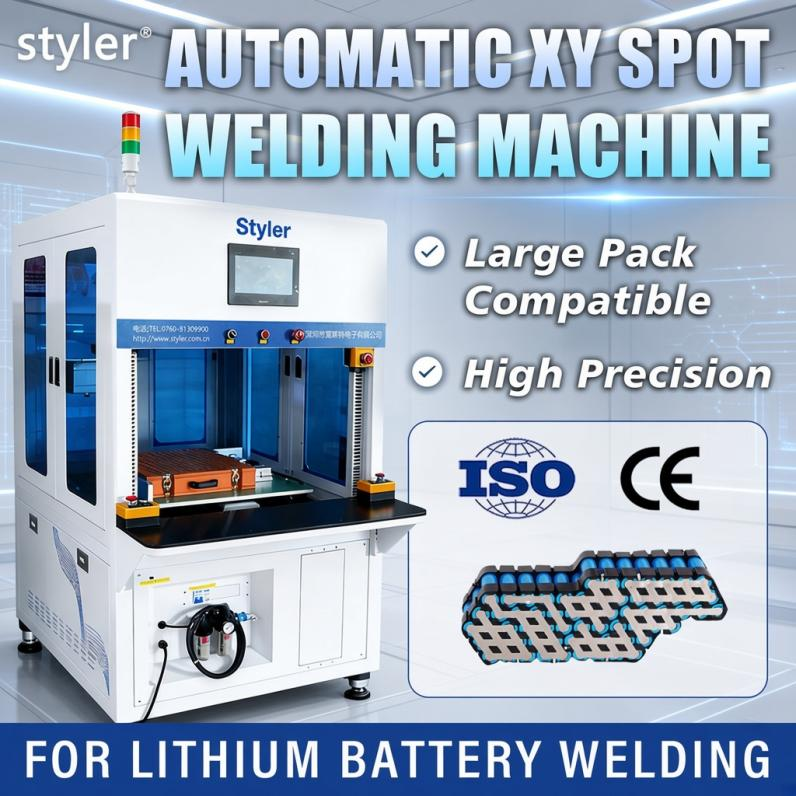
其次是运动平台精度、行程与结构可靠性。圆柱模组焊点间距小,重复定位精度建议达到 ±0.1mm 以内,高端机型可做到 ±0.02mm,保证每一针都落在预设位置,避免焊偏、连点短路风险。传动优先选用精密丝杆 + 直线导轨结构,长期高速往复运动磨损更小,故障率更低。选型前确认有效行程,覆盖现有电池组最大外尺寸,同时预留余量,方便后续新产品兼容。如果产品种类多、排布不规则,优先支持阵列自动生成焊接路径的控制系统,换型编程更快;部分机型选配 CCD 视觉定位,可补偿电芯装夹偏差,进一步降低工装定位压力,适合多品种柔性生产。工装夹具也要同步评估,夹具既要牢固固定电芯,又不能挤压壳体,快换夹具结构可以大幅缩短产品换型时间。
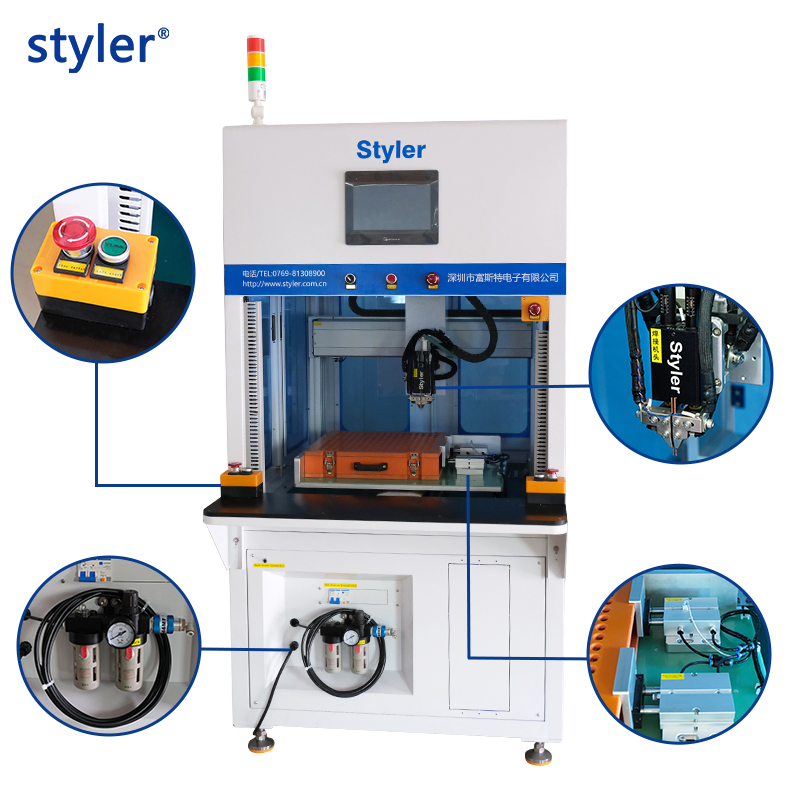
第三,焊针耗材、维护性、安全防护是长期成本的关键。焊针是易损件,圆柱点焊常用钼合金、钨铜材质,纯镍焊接更容易粘针,要确认焊针更换便捷性、供应商备件交付周期。设备日常维护包含焊针修磨、导轨润滑、水路清理,结构模块化设计的机型维护难度更低。安全层面,标配安全光栅、防护罩、烟尘收集装置,点焊飞溅镍尘存在起火隐患,生产环境必须配套除尘;电气、水路做好防护,规避漏水、漏电风险。
最后,选型的关键一步是来料试焊验证。任何参数表都不能替代实物打样,采购前务必使用本厂同款电芯、同款镍带、相同厚度进行试焊,做拉力测试、内阻抽检、连续长时间稳定性测试,观察焊点外观、是否发黑、电芯温升是否超标。不同品牌电芯顶盖镀层差异很大,一套参数很难通用,试焊合格之后,再敲定设备配置。
总而言之,圆柱电池组自动点焊机选型逻辑是:工艺优先,精度匹配,兼顾产能柔性与长期运维。优先保证焊接电源稳定输出、伺服压力可控、运动定位可靠,再根据预算、产线规划选择视觉、MES 集成等增值配置,通过实样焊接验证工艺,才能选出适配自身产线、良率稳定的设备,从源头降低 PACK 焊接安全隐患。
斯特Styler/创德激光将创新与二十多年的经验相结合,专注于锂电PACK智能制造及电阻焊接和激光焊接整体解决方案,可靠的点焊技术对推动可持续发展至关重要。
东莞市创德激光智能科技有限公司
一站式激光焊接解决方案服务商




微信