动力电池与储能产能持续扩张的背景下,电池组(PACK)装配早已不是简单的 "电芯 + 外壳" 堆叠,而是一套涉及结构路线、焊接工艺、自动化水平与测试体系的系统工程。装配方案的选择本质上是一项工程决策,而非采购决策—— 同一个车间,用 A 级电芯配上低效装配产线,成品质量往往不如用 B 级电芯配合规范焊接与检测流程的产品。因此,选型的第一步不是比价,而是对自身需求做结构化拆解。
一、先明确三个基础变量:产量、电芯类型与应用场景
产量决定了产线的自动化投入边界。小批量、多品种的研发或小试产线,半自动工位 + 电阻点焊即可满足,投资可控、换型灵活;而面向大规模量产(如储能集装箱 PACK、乘用车电池包),人工装配的一致性根本无法保证,必须引入自动分选、自动堆叠与在线检测。电芯类型直接约束工艺路径:圆柱电芯多以镍带点焊互连,方壳与软包电芯普遍采用激光焊或超声波焊连接铝制极耳。应用场景则决定可靠性等级 —— 车规级电池包要求焊接强度、气密性与 EOL 全检,3C 与户储相对宽容。
二、结构路线选择:模组→CTP→CTC 的取舍
传统 "电芯 - 模组 - 整包" 三级结构成熟、售后可维修性强,适合工艺能力有限的企业。而 CTP(电芯直接集成到电池包)跳过模组环节,体积利用率可提升 15%-20%,零件数减少约 40%,生产效率提高约 50%,系统能量密度可达 200Wh/kg 以上;CTC 则更进一步,将电芯直接集成于车身底盘。若您的产品追求能量密度与成本优势且电芯一致性可控,CTP 是当前主流;若更看重可维护性与产线通用性,保留模组结构的传统路线依然有竞争力。需注意:CTP 对装配精度、极耳对齐与结构胶涂布的工艺要求显著更高,产线选型成本也随之上升。
三、焊接工艺选型:没有最优,只有最适
焊接是电池组装配的核心工序,直接决定接触电阻、热管理与长期可靠性:
电阻点焊:成本低、维护简单,适合圆柱电芯的镍带搭接与中小规模生产,但难以应对铜铝异种金属互联;
激光焊:焊缝窄、熔深大、热输入低、连续高速,是铜 / 铝汇流排与高密度 PACK 的首选,也是工业上唯一能可靠实现铜铝异种连接的工艺;
选型原则可归纳为:高产量、高性能、异种金属连接选激光焊;中小规模、圆柱镍带连接选点焊;铝极耳与软包电芯选激光焊接。
四、产线配置与检测闭环
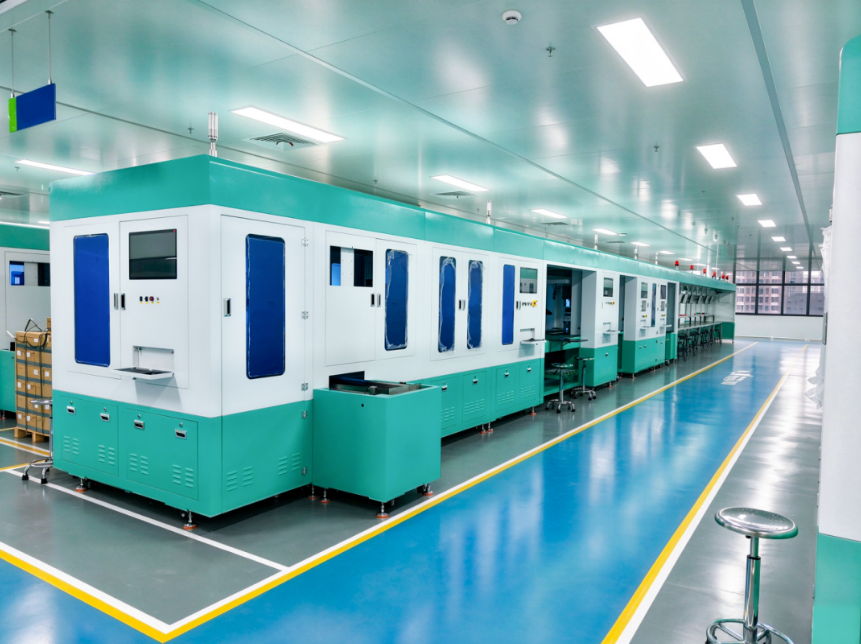
一套完整的电池 PACK 生产线需覆盖电芯分选、模组堆叠、焊接、老化、分容与 EOL 测试全流程,核心设备包括电池分选机、激光焊接机、点焊机、老化柜、分容柜与 EOL 测试柜。成熟方案已可实现模组段自动化率 90% 以上、整线 70% 以上,模块化设计与快速换型让换型时间控制在两小时内。检测环节不可省 —— 老化与 EOL 测试是质量放行的最后闸门,直接影响电池包的安全性与售后故障率。
总结:合适的电池组装配方案,取决于产量规模、电芯类型、应用场景与质量等级四个维度的匹配。建议先做需求评估表,明确自动化投入上限与焊接工艺边界,再考察供应商能否提供分选 - 装配 - 焊接 - 检测的闭环方案及换型能力。装配方案的优劣,最终会体现在电池包的一致性与长期可靠性上。
斯特Styler/创德激光将创新与二十多年的经验相结合,专注于锂电PACK智能制造及电阻焊接和激光焊接整体解决方案,可靠的点焊技术对推动可持续发展至关重要。
Dongguan Chuangde Laser Intelligent Technology Co., Ltd
One stop laser welding solution service provider