在新能源锂电、储能行业,激光焊接是保障电池安全、一致性与良品率的核心工序。汇流排、极柱、壳体、水冷板、模组框架、储能箱体等不同工件,材质多为铝、铜等高反光材料,对激光器功率、光束稳定性、抗高反能力要求远高于普通钣金。很多产线选型容易盲目加大功率,不仅抬高设备投入,还会造成热变形、铝件气孔、铜材飞溅等问题。本文聚焦 1000W~6000W 功率区间,结合新能源典型工序,梳理落地的选型思路。
1000W 属于新能源精密小件焊接档位,多用于薄极耳、FPC 软连接、小型保护板、电池盖帽密封焊。该功率下,不锈钢稳定熔深约 0.3–2mm,铝材仅适合 0.8mm 以内薄铝片焊接。这类焊缝特点是焊缝窄、热影响区小,避免灼伤隔膜与周边绝缘件。1000W 机型适合研发打样、样品试制、小批量维修补焊,不适合大批量铝铜连续焊接。铝、铜反光强,长期焊接容易损伤普通激光器,选型优先带抗高反保护的光纤激光器,搭配摆动焊头改善成型。
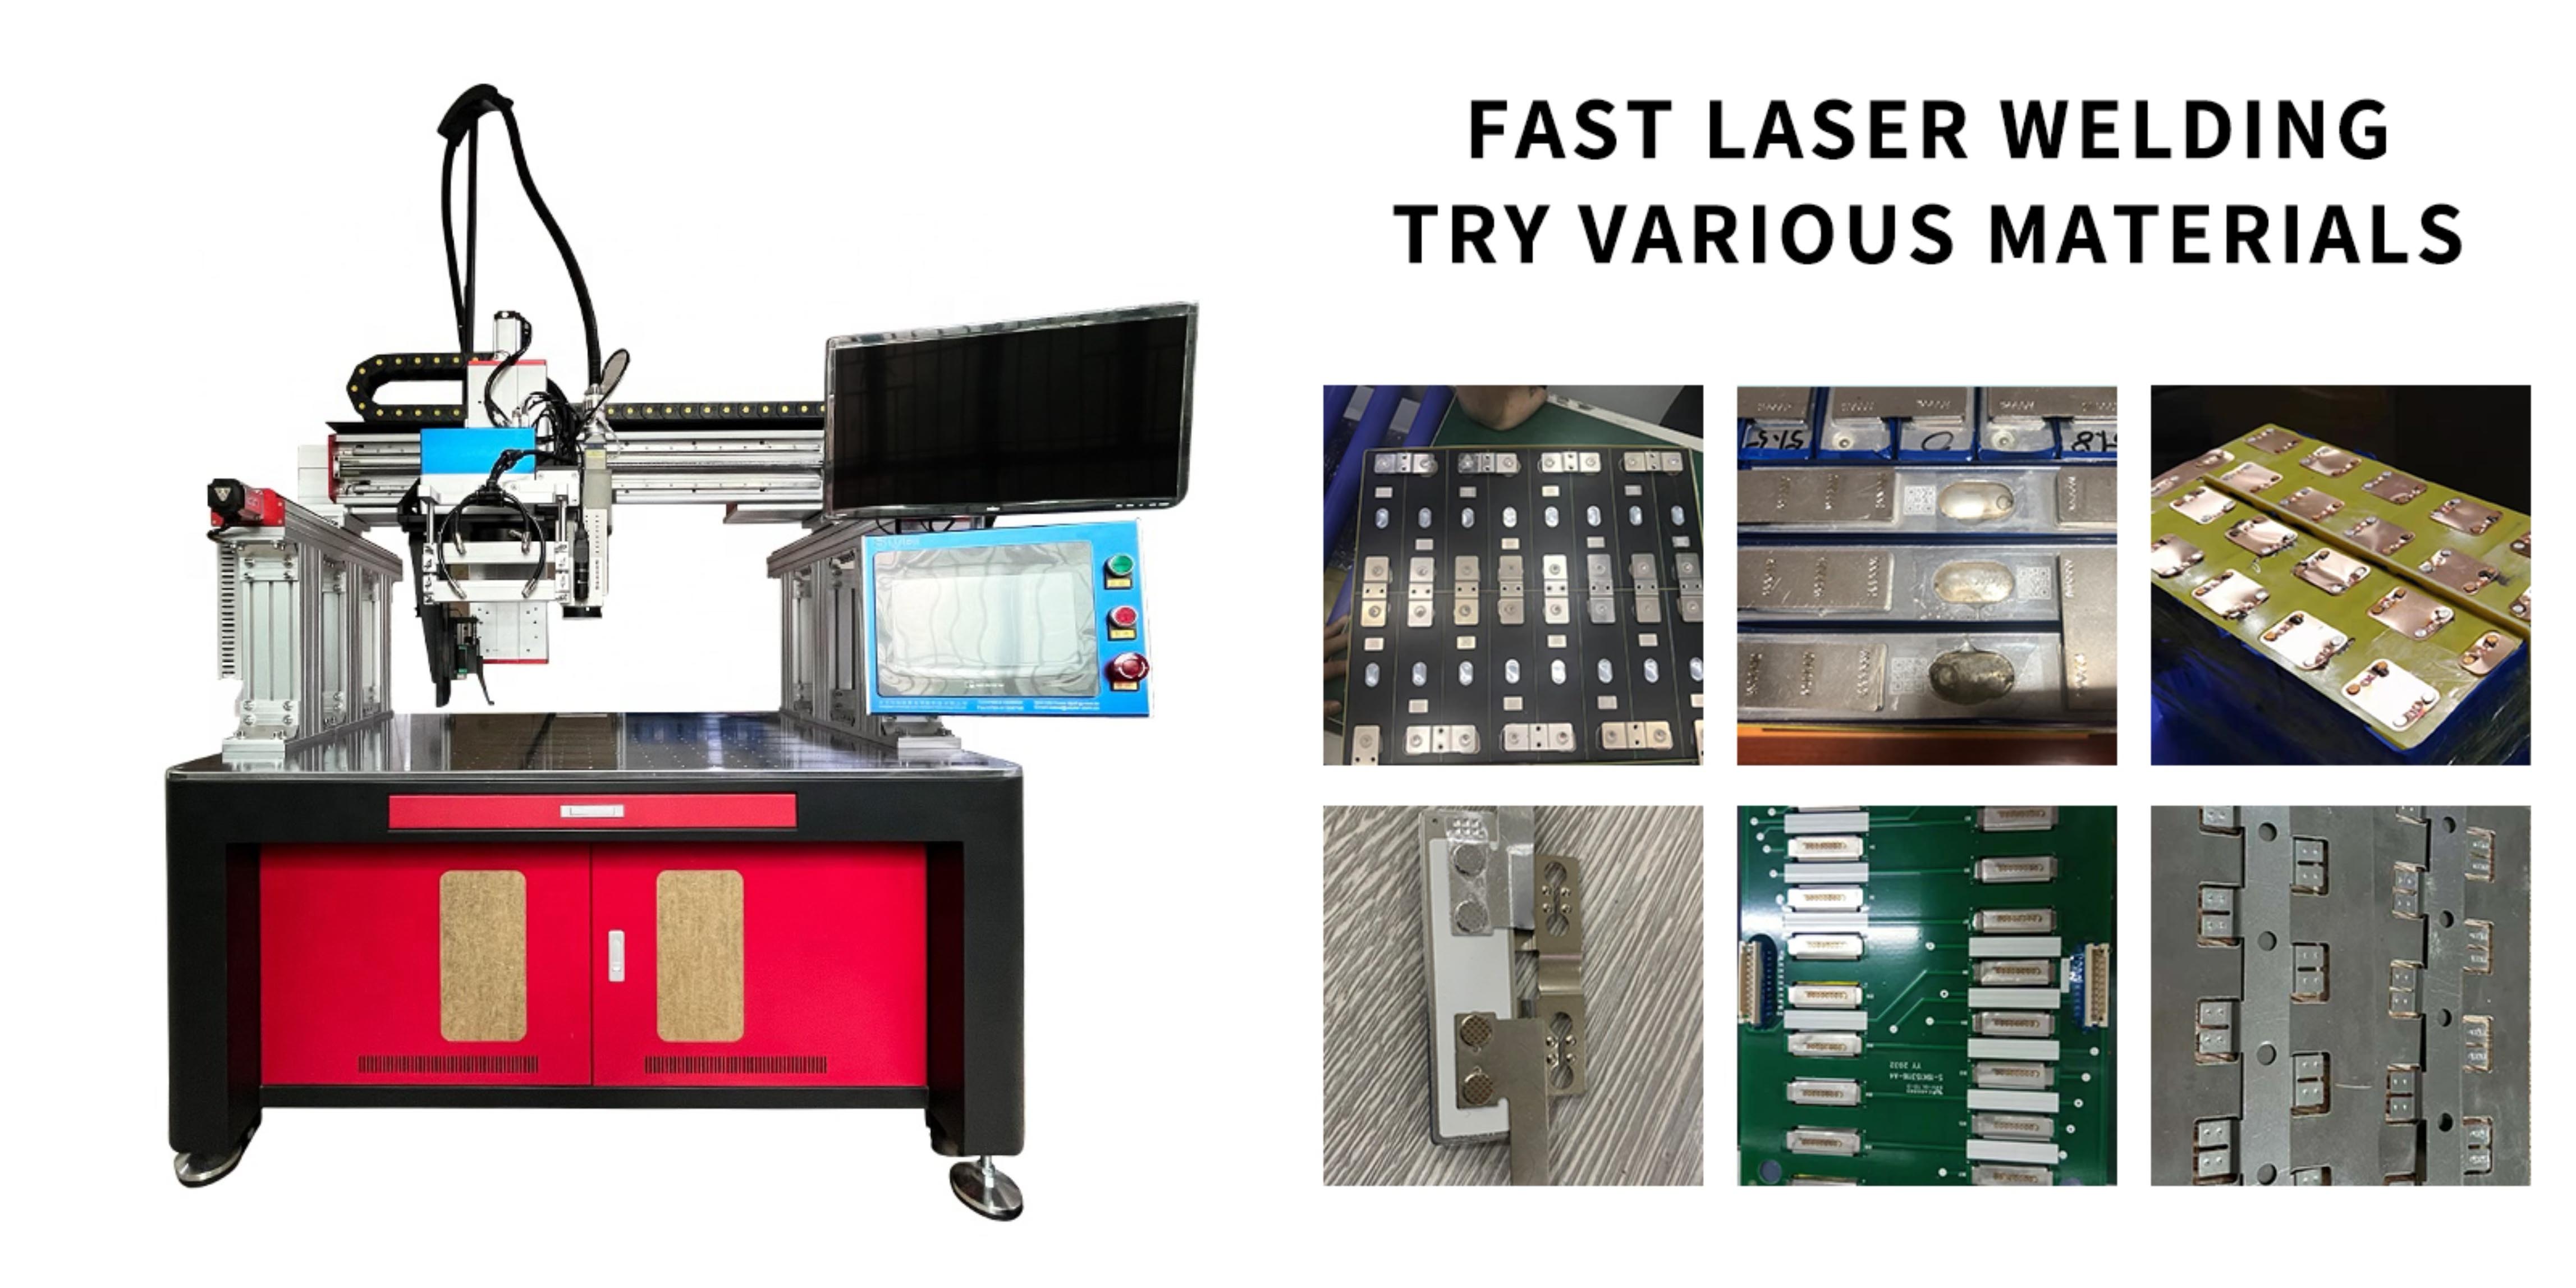
1500W 是新能源实验室、小型 PACK 厂的热门选择,兼顾通用性与成本。可稳定焊接 1.5–2mm 铝排、薄壳体封边、小电芯极柱,适合小模组、便携式储能外壳、小型锂电池 PACK。相比 1000W,焊接速度提升明显,熔池容错性更好,轻微的工件装配间隙也不容易出现虚焊。该功率段可适配手持焊和简易工装,适合多规格、小批量订单。如果以铜材焊接为主,同等厚度建议预留功率余量,铜导热快、熔池难维持,很容易出现熔深不足。
2000W、3000W 是动力电池与储能模组产线主力功率段。2000W 可稳定焊接 2–3mm 铝汇流排、铝壳体、水冷板流道焊缝;3000W 是行业主流,铝材稳定熔深可达 4–5mm,广泛用于方形电池模组汇流排焊接、电池下壳体密封、储能 BMS 铜铝连接片。铝和铜焊接气孔、裂纹风险高,这两个功率基本配套水冷激光器、摆动焊接头,部分产线会加装焊缝跟踪。大批量自动化产线优先选 3000W,连续 24 小时生产功率衰减小,良率更容易把控,也是目前方壳电池产线配置最多的机型。
6000W 大功率机型面向大型储能箱体、厚铝结构件、电池包框架深熔焊。铝材稳定熔深可达 7–10mm,多用于大型储能舱铝框、厚壁水冷板、电池包承重结构焊接。大功率热输入量大,铝件本身热膨胀系数高,极易产生焊接变形,对工装夹紧精度、焊接顺序、冷却方案要求极高。6000W 几乎不用于电芯极柱、薄汇流排等精密位置,一般搭配机器人、变位机、视觉焊缝跟踪系统组成自动化工作站,采购成本、能耗、维保成本都更高,只有厚板深熔需求才考虑。
功率之外,新能源焊接还有几个不可忽略的选型要点。第一,优先抗高反激光器,铝铜反光会反向损伤激光腔,普通激光器长期焊铜铝故障率很高。第二,区分焊缝需求:密封焊看重焊缝致密无气孔,连接焊看重拉拔力与导电性能。第三,量产选型不能按样本极限熔深选型,建议预留 20% 功率余量,应对来料公差、装配间隙波动。第四,产线规划上,小件精密焊选低功率,模组汇流排优先 3000W,大型储能厚结构件再上 6000W。
总的来说,新能源激光焊接选型,核心不是功率越大越好,而是匹配工件材质、厚度和焊接工艺。样品打样、极耳小件可选 1000W;小型 PACK、薄铝件优先 1500W;方壳模组、汇流排量产首选 2000W/3000W;大型储能厚铝箱体深熔焊接选用 6000W。正式采购前,务必使用客户同款材料做打样测试,检测拉力、电阻、气密性,结合产能节拍、自动化方案综合确定,才能稳定把控电池焊接品质,降低后期产线返工风险。
斯特Styler/创德激光将创新与二十多年的经验相结合,专注于锂电PACK智能制造及电阻焊接和激光焊接整体解决方案,可靠的点焊技术对推动可持续发展至关重要。
Dongguan Chuangde Laser Intelligent Technology Co., Ltd
One stop laser welding solution service provider