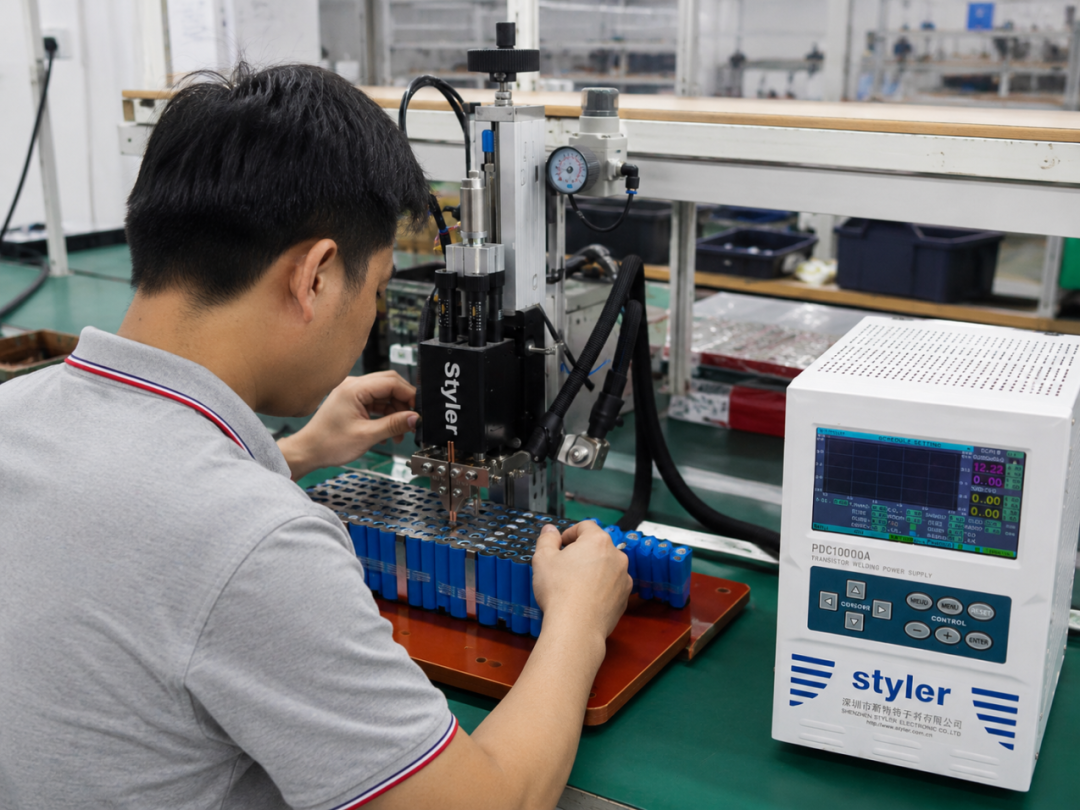
电池电阻焊是锂电PACK生产的核心工序,焊接质量直接决定电池组的导电性、稳定性和使用寿命。不少买家常会遇到批量焊接强弱不一、虚焊、炸点、熔深浅等问题,大多并非设备故障,而是细节管控不到位。电阻焊遵循“电流、时间、压力”三大核心原理,任何环节的微小偏差都会导致效果波动。以下是买家验收、验货时必须重点核查的6个关键因素,快速排查焊接质量不一致问题。
1. 电极状态与清洁度
电极是焊接的核心传导部件,也是最易被忽视的损耗件。长期使用后电极会出现氧化、磨损、变形、粘渣等问题,导致接触面积不均、导电不稳定。氧化层会大幅增加接触电阻,造成部分焊点能量不足出现虚焊,而磨损偏心会让压力分布失衡,出现焊点大小不一。买家验货时需检查电极是否平整光洁、无发黑积碳,同时确认厂家是否定期打磨、更换电极,避免电极疲劳引发批量质量偏差。
2. 焊接压力稳定性
压力是电阻焊的基础保障,压力不均是焊接效果不一致的高频原因。压力过小时,极耳与镍带贴合不紧密,接触电阻偏大,焊点熔合不足;压力过大则会挤压母材,导致焊点过薄、炸点甚至断极。批量生产中,设备传动松动、气缸卡顿、工装偏移,都会造成压力波动。买家需核查设备压力参数是否统一,工装夹具是否牢固,确保每颗电池焊接压力一致。
3. 工艺参数匹配度
焊接电流、通电时间是决定焊点熔核成型的关键。电流小、时间短会导致熔浅、焊不牢,电流大、时间长易引发炸点、烧穿极耳。很多厂家未根据电池极耳厚度、镍带规格微调参数,新旧物料混用一套参数,极易出现焊接质量参差。买家需确认厂家是否按物料批次校准工艺,杜绝参数漂移、随意改动参数的情况。
4. 物料表面洁净度
电池极耳、焊接镍带表面的油污、灰尘、氧化皮、镀层不均,都会直接改变接触电阻。脏污区域导电受阻,焊接能量无法正常释放,形成隐性虚焊;洁净区域则焊接正常,最终导致批量焊点质量差异。验货时需抽查物料表面状态,要求厂家焊接前做好除尘除油处理,杜绝带污焊接。
5. 设备供电与冷却系统
电阻焊对供电稳定性要求极高,车间电压波动、线路接触不良,会导致瞬时焊接电流忽大忽小,造成焊点强弱不均。同时,电极冷却系统失效、水冷不畅,会让电极持续高温氧化,持续影响后续焊接效果。买家可核查设备供电线路、稳压装置及水冷系统工况,避免设备工况异常引发质量问题。
6. 对位与装配精度
极耳摆放偏移、镍带贴合错位、工装定位偏差,都会导致电极接触位置偏移,受力和导电面积不一致。部分焊点居中熔合良好,部分焊点偏位、受力不均,出现虚焊、偏焊缺陷。批量生产的人工摆放误差、工装松动,是批量焊接不一致的重要人为因素,需重点检查对位精度和工装稳定性。
斯特Styler/创德激光将创新与二十多年的经验相结合,专注于锂电PACK智能制造及电阻焊接和激光焊接整体解决方案,告诉你:
电池电阻焊效果不一致,极少是单一问题导致,多是电极、压力、参数、物料、设备、对位六大细节管控疏漏造成。买家验收无需复杂检测,重点核查以上六项,即可快速排查焊接质量隐患,从源头杜绝虚焊、脱焊、炸点等不良问题,保障电池组生产品质。
Dongguan Chuangde Laser Intelligent Technology Co., Ltd
One stop laser welding solution service provider